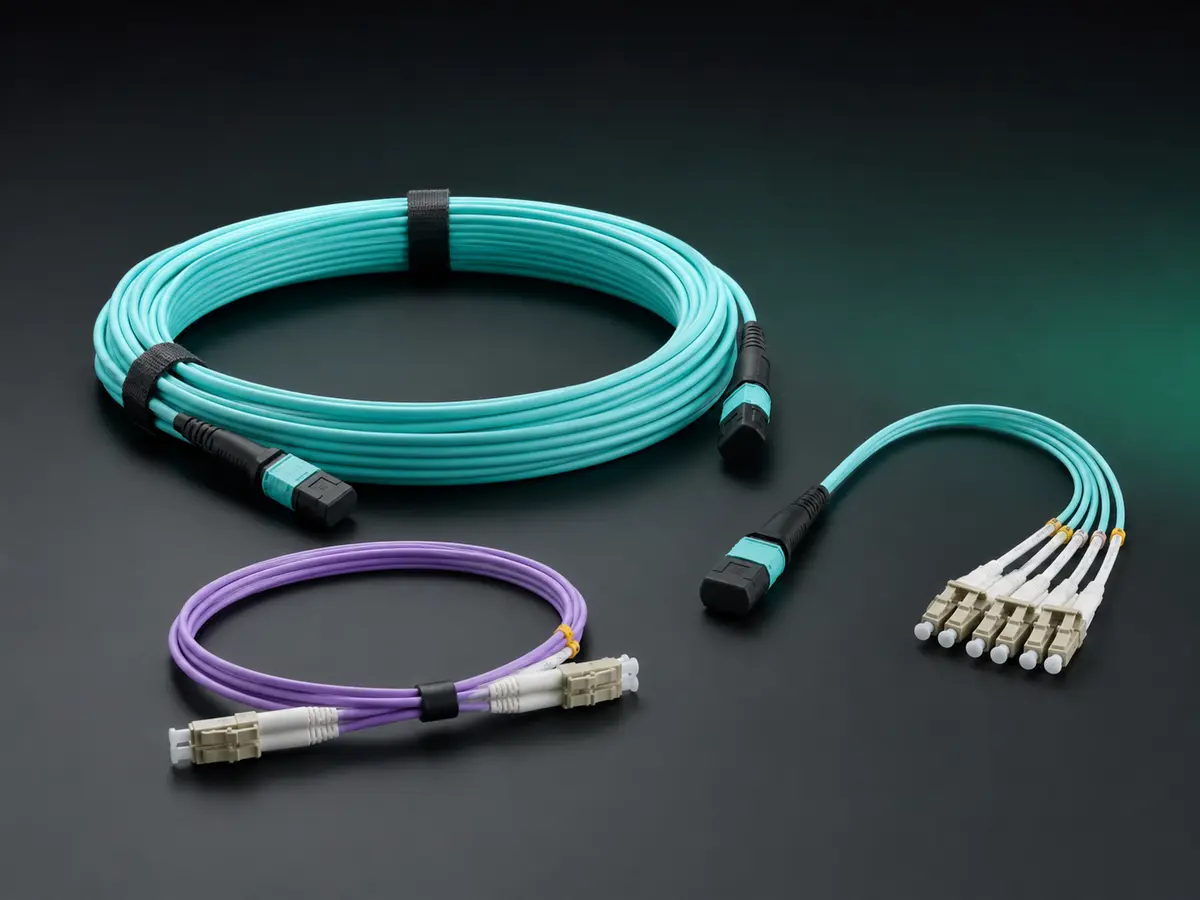
LC光纤跳线质量检验要验证产品身份、光纤结构、接口几何、端面、插入与回波性能、极性、长度、机械工艺、标签和包装。外观洁净不代表光纤或端面正确,通用测试贴纸也不能证明结果属于当前批次。
冻结准确规格
为光纤类型、芯数、单双工、两端接口、UPC/APC、护套、外径、长度公差、尾套、夹子、极性、温度和标签建立买方SKU。
“LC-LC单模”不是完整描述,UPC/APC混接会造成损伤和高损耗。
双工夹方向、护套和标签也影响安装。
验证身份和批次
比较订单、箱标、袋标和产品标签,记录制造料号、买方SKU、数量、批次、日期和序列。
从不同纸箱和生产位置抽样,不只检查最上层。
混标、缺批次、异常颜色或损伤包装要隔离。
| 层级 | 特性 | 证据 |
|---|---|---|
| 身份 | 光纤、接口、端面、长度 | 订单与产品对照 |
| 光学 | 插损、回损、极性 | 序列或批次结果 |
| 几何 | 端面与插芯 | 定义仪表方法 |
| 机械 | 尾套、夹子、护套、应力 | 外观尺寸检查 |
检查两端端面
清洁前用合适显微镜和标准检查,按区域记录缺陷。
受控清洁后复查,区分可去除污染与划伤、凹坑、崩边。
新包装不是洁净证明,保护帽和测试适配器也要干净。
测量光学性能
记录波长、参考方法、测试线、适配器、仪表和校准,在要求方向测插损和规定回损。
限值来自订单和应用,不使用未记录工厂默认。
保存数值与样品身份,重测不能删除原始异常。
检查极性和工艺
双工验证收发极性、夹子方向和标签,确认结构、长度与公差。
检查尾套、锁扣、应力、护套、弯曲、分离、印字和插接。
光学通过但极性或长度错误仍不可用。
控制抽样和返工
样本量根据风险、供应商历史和变更选择,区分关键身份/端面/极性与外观问题。
报告说明抽样或全检,失败单元隔离并定义扩大范围。
重新端接或更换部件是受控返工,需要新身份和完整复测。
标签包装支持安装
标签显示SKU、需要的端点或极性、长度和项目,不能阻碍走线。
包装保持弯曲半径、保护接口并把配套组件放在一起,扎带不能压伤护套。
通过MingApex技术询价提交规格、数量和测试交付。
保存复购基线
批准样品、图纸、测试方法和限值形成基线。
复购前确认材料、接口、设备、工艺和包装未改变。
发现变更时按风险进行文件、首件或完整验证。
批次放行规则
身份、光学、端面、极性、尺寸、工艺、标签和包装满足当前规格,失败得到隔离,报告说明真实检验范围时才能放行。目录照片或接口名称不是生产检验记录。
产品身份
在“产品身份”关口,责任人先核对光纤、单双工、LC端面、护套、长度和极性。记录必须包含订单、标签、图纸、样品和批次比较,并标明对应设备、序列、批次、路径或文件版本。不能使用没有当前订单身份的通用声明、目录截图或其他产品报告替代。另一位审核人应能从保存资料独立重建判断。
若发现UPC/APC、颜色、长度或结构混料,立即暂停相关放行并冻结批次并调查标签与物料来源。失败原始状态要保存,不能用第二只良品或修改后的截图覆盖。只有产品、包装和受控记录完全一致得到具名人员复核,并且库存、在途和已安装范围得到处理后,该关口才关闭。
端面检查
“端面检查”开始前把两端清洁前后及规定区域标准设为受控基线。执行团队收集显微图像、缺陷分类和样品身份,保留原始数值、时间和操作者,同时说明测试环境与生产环境的差异。若证据无法连接到准确样品、主机或批次,该项目保持待确认,口头解释不能自动关闭。
出现划伤、凹坑、崩边或无法清洁污染时,不得因为交期或价格继续执行。团队要隔离并按缺陷类型处理和扩大抽样,逐项比较纠正前后结果,并说明问题是否影响其他序列或站点。最终只有两端按批准方法通过复检能够重复证明,才可恢复生产、安装或复购。
插入损耗
针对“插入损耗”,采购、工程与质量共同确认波长、参考方法、测试线、适配器和限值。验收包应显示校准仪表及双向数值结果,把要求、方法、结果和决定放在同一版本中。只写“通过”没有价值,因为后续人员无法知道通过范围、限制和重新验证条件。
如果检查显示使用工厂默认或只有无方法pass贴纸,记录为不符合并保留原值并按定义方法重测。纠正措施必须有责任人、生效批次和有效性验证,不能只写“加强检查”。放行条件是数值满足订单限值且可追踪,其结论还要更新RFQ、安装说明、资产或供应商评价。
回波性能
在“回波性能”关口,责任人先核对UPC或APC应用及规定回损要求。记录必须包含仪表、参考、适配器和数值,并标明对应设备、序列、批次、路径或文件版本。不能使用没有当前订单身份的通用声明、目录截图或其他产品报告替代。另一位审核人应能从保存资料独立重建判断。
若发现污染或端面几何导致重复低结果,立即暂停相关放行并区分清洁、几何、装配和仪表原因。失败原始状态要保存,不能用第二只良品或修改后的截图覆盖。只有端面与回损同时满足要求得到具名人员复核,并且库存、在途和已安装范围得到处理后,该关口才关闭。
极性检查
“极性检查”开始前把双工夹、收发方向和端点标签设为受控基线。执行团队收集端到端映射与项目图纸,保留原始数值、时间和操作者,同时说明测试环境与生产环境的差异。若证据无法连接到准确样品、主机或批次,该项目保持待确认,口头解释不能自动关闭。
出现光学损耗通过但实际方向相反时,不得因为交期或价格继续执行。团队要受控调整夹子标签并完整复测,逐项比较纠正前后结果,并说明问题是否影响其他序列或站点。最终只有极性与设备端口计划一致能够重复证明,才可恢复生产、安装或复购。
机械工艺
针对“机械工艺”,采购、工程与质量共同确认尾套、锁扣、插芯、护套、直径和应力释放。验收包应显示外观、尺寸和规定机械资格结果,把要求、方法、结果和决定放在同一版本中。只写“通过”没有价值,因为后续人员无法知道通过范围、限制和重新验证条件。
如果检查显示压痕、急弯、松锁或印字错误,记录为不符合并隔离产品并调查装配工序。纠正措施必须有责任人、生效批次和有效性验证,不能只写“加强检查”。放行条件是代表批次机械状态一致,其结论还要更新RFQ、安装说明、资产或供应商评价。
抽样与批次
在“抽样与批次”关口,责任人先核对订单风险、供应商历史和工艺变更。记录必须包含纸箱序列分布及真实检验范围,并标明对应设备、序列、批次、路径或文件版本。不能使用没有当前订单身份的通用声明、目录截图或其他产品报告替代。另一位审核人应能从保存资料独立重建判断。
若发现不知道单个失败是否影响整批,立即暂停相关放行并扩大抽样并确定受影响边界。失败原始状态要保存,不能用第二只良品或修改后的截图覆盖。只有缺陷率和纠正满足批准规则得到具名人员复核,并且库存、在途和已安装范围得到处理后,该关口才关闭。
包装放行
“包装放行”开始前把弯曲半径、保护帽、成套关系和标签设为受控基线。执行团队收集包装样品、数量、洁净和运输检查,保留原始数值、时间和操作者,同时说明测试环境与生产环境的差异。若证据无法连接到准确样品、主机或批次,该项目保持待确认,口头解释不能自动关闭。
出现扎带过紧、帽污染或组件缺失时,不得因为交期或价格继续执行。团队要修改包装并重新检查代表箱,逐项比较纠正前后结果,并说明问题是否影响其他序列或站点。最终只有产品到现场保持洁净、无损且可识别能够重复证明,才可恢复生产、安装或复购。
长度与公差
针对“长度与公差”,采购、工程与质量共同确认订购长度定义、测量起止点、允许公差和标签值。验收包应显示测量工具、样本、数值与图纸版本,把要求、方法、结果和决定放在同一版本中。只写“通过”没有价值,因为后续人员无法知道通过范围、限制和重新验证条件。
如果检查显示标签长度正确但实际超差或定义不同,记录为不符合并按统一方法扩大测量并隔离范围。纠正措施必须有责任人、生效批次和有效性验证,不能只写“加强检查”。放行条件是实际长度、标签和项目路径全部匹配,其结论还要更新RFQ、安装说明、资产或供应商评价。
护套材料
在“护套材料”关口,责任人先核对材料类型、阻燃或环境要求、颜色、外径和印字。记录必须包含材料声明、尺寸、印字和代表资格证据,并标明对应设备、序列、批次、路径或文件版本。不能使用没有当前订单身份的通用声明、目录截图或其他产品报告替代。另一位审核人应能从保存资料独立重建判断。
若发现只凭颜色推断材料或错误混用护套,立即暂停相关放行并核对物料与生产批次并重新资格评估。失败原始状态要保存,不能用第二只良品或修改后的截图覆盖。只有准确材料和标识满足订单应用得到具名人员复核,并且库存、在途和已安装范围得到处理后,该关口才关闭。
连接器尺寸
“连接器尺寸”开始前把插芯、外壳、锁扣、尾套和适配器配合设为受控基线。执行团队收集尺寸或功能量规、插拔与外观结果,保留原始数值、时间和操作者,同时说明测试环境与生产环境的差异。若证据无法连接到准确样品、主机或批次,该项目保持待确认,口头解释不能自动关闭。
出现锁扣松动、外壳干涉或插芯受损时,不得因为交期或价格继续执行。团队要隔离并调查模具、装配或部件批次,逐项比较纠正前后结果,并说明问题是否影响其他序列或站点。最终只有代表批次在目标适配器稳定连接能够重复证明,才可恢复生产、安装或复购。
清洁包装
针对“清洁包装”,采购、工程与质量共同确认端面最终清洁、保护帽洁净和封袋环境。验收包应显示包装前检查、帽状态、抽样开袋复检,把要求、方法、结果和决定放在同一版本中。只写“通过”没有价值,因为后续人员无法知道通过范围、限制和重新验证条件。
如果检查显示洁净端面被脏帽或包装重新污染,记录为不符合并更换帽和包装流程并验证保存效果。纠正措施必须有责任人、生效批次和有效性验证,不能只写“加强检查”。放行条件是运输和储存后端面仍满足标准,其结论还要更新RFQ、安装说明、资产或供应商评价。
复购比较
在“复购比较”关口,责任人先核对批准样品、图纸、材料、工艺、设备和质量趋势。记录必须包含变更声明、首件、批次结果和历史缺陷,并标明对应设备、序列、批次、路径或文件版本。不能使用没有当前订单身份的通用声明、目录截图或其他产品报告替代。另一位审核人应能从保存资料独立重建判断。
若发现价格或料号相同却内部材料工艺变化,立即暂停相关放行并按风险重新做文件、首件或完整验证。失败原始状态要保存,不能用第二只良品或修改后的截图覆盖。只有新订单与当前批准基线可证明等效得到具名人员复核,并且库存、在途和已安装范围得到处理后,该关口才关闭。
技术询价
将型号或项目清单转化为经过审核的报价。
请提供现有技术资料。MingApex将整理需求、识别待确认的兼容性问题,并在中国协调供应审核。
- 主机平台或参考型号
- 速率、封装及所需距离
- 波长、光纤及接口
- 数量、样品及交付目标
- OEM标签或包装要求
- 目的国及贸易条款